


Što uzrokuje bljesak injekcijskog prešanja?
Uzroci bljeska su brojni i uključuju:
neusklađenost linija razdvajanja
nepravilno odzračivanje
nizak pritisak stezanja
niske viskoznosti
neravnomjeran protok
Neki od ovih problema povezani su s alatom, ali drugi su funkcija obrade.
Nepodudaranje linija razdvajanja
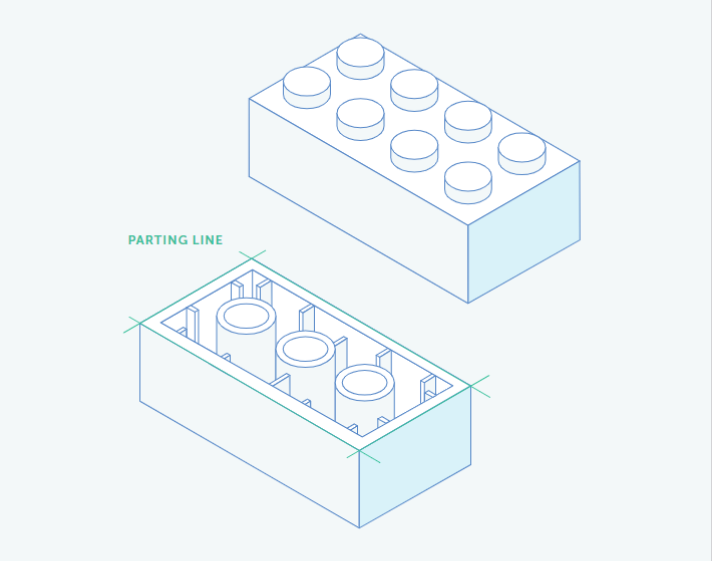
Bljesak se obično događa kada se materijal istisne iz šupljine kalupa na liniji razdvajanja, točki gdje se dvije polovice kalupa za injekcijsko odvajanje odvajaju kako bi oslobodile plastični dio. Tijekom koraka ubrizgavanja u procesu kalupljenja, ove dvije polovice se spajaju i ostaju zatvorene. Ako se polovice ne poravnaju ispravno, rastaljena plastika izlazi kroz otvore i stvara bljesak.
Tijekom procesa izrade alata, proizvođači kalupa nastoje spriječiti bljesak kroz proces poznat kao namještanje kalupa. Podešavanjem polovica kalupa tako da se potpuno spoje i poravnavanjem polovica po potrebi, vješti alatničar može eliminirati praznine kroz koje bi inače mogao prodrijeti rastaljeni materijal.
Međutim, s vremenom se alati istroše. Pritisak može deformirati metalne površine ploča, a šupljine kalupa koje su istrošene neće čvrsto pristajati jedna uz drugu. Složene geometrije dijelova mogu komplicirati zatvaranje kalupa, a kontaminanti poput prašine, prljavštine i ostataka mogu spriječiti pravilno zatvaranje polovica kalupa. U tim situacijama alat se može očistiti i ponovno namjestiti.
Nepravilna ventilacija
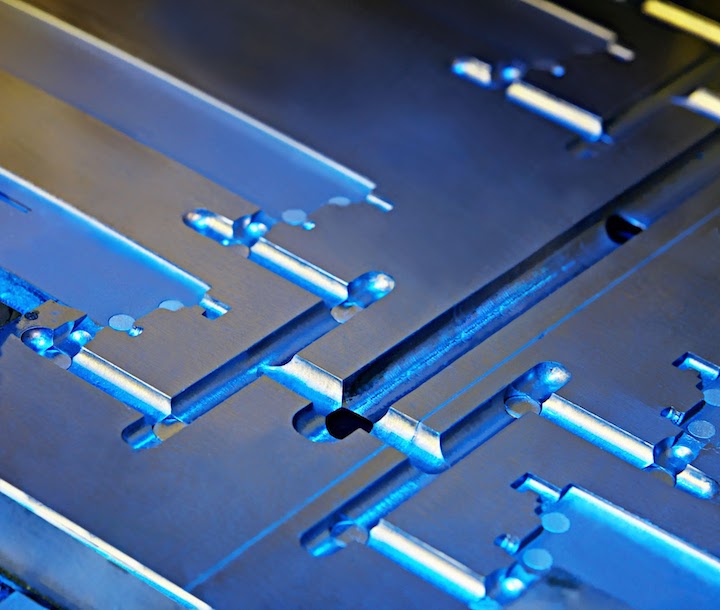
Proizvođači alata izrezuju ventilacijske otvore u kalupe tako da zrak može izaći, a rastaljena plastika može u potpunosti ispuniti šupljinu. Bez ventilacijskih otvora, zrak bi ostao zarobljen i komprimiran, uzrokujući gorenje plastike. Ventilacijski otvori su obično standardna značajka s kalupima za injekcijsko ubrizgavanje, ali nepravilno ventiliranje može uzrokovati treptanje.
Ventilacijski otvori moraju biti dovoljno veliki da se zrak izbacuje tijekom ubrizgavanja, ali dovoljno mali da rastaljena plastika ne izlazi. Broj ventilacijskih otvora, dubina ventilacijskih otvora i mjesta ventilacijskih otvora važni su faktori. Ventilacija također podržava proces injekcijskog prešanja smanjenjem potrebnog tlaka ubrizgavanja kako se polovice kalupa ne bi odvojile.
Nedovoljan pritisak stezanja
Pritisak stezanja, mjerenje sile potrebne da se kalup drži zatvorenim tijekom ubrizgavanja, povezan je s stvaranjem bljeskalice. Tlak koji je previsok ili prenizak može biti problematičan.
Ako je tlak u kalupu veći od pritiska stezanja stroja za injekcijsko prešanje, dvije polovice alata mogle bi se odvojiti.
Ako pritisak stezanja nije dovoljno visok da se odupre ovoj sili, plastika može iscuriti iz kalupa čak i ako dvije polovice alata dobro pristaju jedna uz drugu.
Niska viskoznost i neravnomjeran protok
Uvjeti obrade također mogu pridonijeti stvaranju bljeskalice uzrokujući prebrzo tečenje plastike (niska viskoznost) ili prebrzo punjenje kalupa. Primjeri ovih uvjeta obrade uključuju previsoke temperature taline, preduga vremena zadržavanja, zaostalu vlagu od neadekvatnog sušenja i pretjeranu upotrebu rashladnih sredstava.
Kako otkloniti poteškoće ubrizgavanja Flash
Općenito, industrijski standard za bljesak plijesni je manji od {{0}}.004" (0,10 mm). Da to stavimo u perspektivu, ne biste osjetili bilo što oštro ako ste prešli prstom po rubu dijela. Moguće je bljeskanje od 0,002" (0,05 mm) ili manje, ali zahtijeva veću pozornost tijekom dizajna alata, konstrukcije i postavljanja kalupa. Niže razine bljeskalica također povećavaju troškove alata.
Ako vaši brizgani dijelovi trebaju ove niže razine bljeskalice, Fictiv preporučuje da podijelite svoje zahtjeve tijekom ponude i DFM-a. U pravilu je uklanjanje bljeskalice odgovornost partnera za oblikovanje. Neki partneri mogu predložiti ručno podrezivanje bljeskalice, ali to možda nije idealno rješenje. Ručno obrezivanje zahtijeva dodatni rad i mogu se pojaviti varijacije od dijela do dijela. Također, ako je treptanje pretjerano kada je alat nov, problem će se vjerojatno pogoršati kako se alat troši.
Ako vaši dijelovi imaju pretjerano bljesak, Fictiv preporučuje da zamolite svog partnera za oblikovanje da poduzme neke specifične korake za rješavanje problema i riješi probleme u ovim područjima:
neusklađenost linija razdvajanja
nedovoljna ventilacija
nedovoljan pritisak stezanja
niske viskoznosti i neravnomjernog protoka
otklon kalupa tijekom punjenja
Nepodudaranje linija razdvajanja
Zamolite svog partnera za oblikovanje da osigura da su dvije polovice alata pravilno poravnate i da nema praznina. Ovaj proces je poznat kao uočavanje, a provodi se nanošenjem tinte na jednu polovicu alata i zatim zatvaranjem dvije polovice. Prijenosom tinte na drugu polovicu kalupa, uočavanje otkriva probleme koji zahtijevaju dodatno postavljanje kalupa. Plava tinta se koristi u Sjedinjenim Državama, a crvena u Kini.
Nedovoljna ventilacija
Ako dijelovi izrađeni od novih alata imaju pretjerano bljeskanje, zamolite svog partnera da potvrdi ima li vaš alat ventilacijske otvore. Ponekad tvornice mogu preskočiti ovaj korak. Ako postoje otvori za ventilaciju, provjerite jesu li međusobno razmaknuti 1" do 2". Također, pitajte svog partnera za oblikovanje jesu li otvori odgovarajuće dubine budući da je dubina otvora funkcija plastike koja se oblikuje. Ako su vaši dijelovi u proizvodnji već neko vrijeme i bljesak se tek sada pojavljuje, čišćenje ventilacijskih otvora može biti rješenje.
Nedovoljan pritisak stezanja
Injekcijsko prešanje ima tri faze: punjenje, pakiranje i držanje. Treperenje se može pojaviti tijekom bilo koje od ove tri faze, pa započnite traženjem od svog kalupa da proizvede neke dijelove samo za punjenje. Ako je bljesak pretjeran, zamolite svog kalupara da provjeri steznu tonažu preše i da očisti sve ostatke iz kalupa. Tonaža je sila stezanja koju preša za injekcijsko prešanje može proizvesti.
Ako dođe do bljeska tijekom faza pakiranja ili držanja, vaš modelar će možda trebati prilagoditi pritisak pakiranja i držanja. Tijekom pakiranja, dodatni materijal se ubrizgava u kalup kako bi se uračunalo skupljanje i povratni tok. Tijekom faze zadržavanja, plastični materijal se održava u ravnoteži tlaka sve dok se vrata ne zalede i ne ohlade.
Niska viskoznost i neravnomjeran protok
Temperatura taljenja je temperatura pri kojoj se krute plastične kuglice koje se koriste u injekcijskom prešanju tope dok napuštaju mlaznicu i ulaze u kalup. Proizvođači plastike navode temperaturu taljenja kao raspon, ali različite plastike imaju različite raspone. Također mogu postojati varijacije od serije do serije među polimerima koji imaju istu osnovnu formulu.
Strojevi za injekcijsko lijevanje pažljivo prate temperaturu taline, ali ponekad se javljaju problemi poput niske viskoznosti i neravnomjernog protoka. Budući da plastika koja teče prebrzo ili neravnomjerno može uzrokovati bljesak, Fictiv preporučuje da zamolite svog partnera za prešanje da provjeri je li temperatura taline na stroju za injekcijsko prešanje unutar raspona koji preporučuje proizvođač materijala.
Otklon kalupa tijekom punjenja
Konačno, bljesak može biti uzrokovan otklonom kalupa tijekom faze punjenja. Općenito, ova vrsta deformacije alata rezultat je stezanja i pritisaka u šupljini. Zamolite svog partnera za oblikovanje da provjeri indikatore brojčanika na ploči alata. Kako bi se spriječilo savijanje kalupa, možda će biti potreban dodatni potporni hardver za alat.
Najbolji način rješavanja problema injekcijskog prešanja
Mnogo je stvari koje mogu poći po zlu i uzrokovati pojavu plijesni, ali vješt partner može vam pomoći da to ispravite. Zato je Fictiv, vaš operativni sustav za prilagođene mehaničke dijelove, pametan izbor za vaš sljedeći projekt brizganja plastike. Imamo resurse i znanje kako riješiti probleme s treptanjem i isporučiti kvalitetne brizgane dijelove koji su vam potrebni. Napravite račun i odmah dobijete ponudu!